Zvigadzirwa
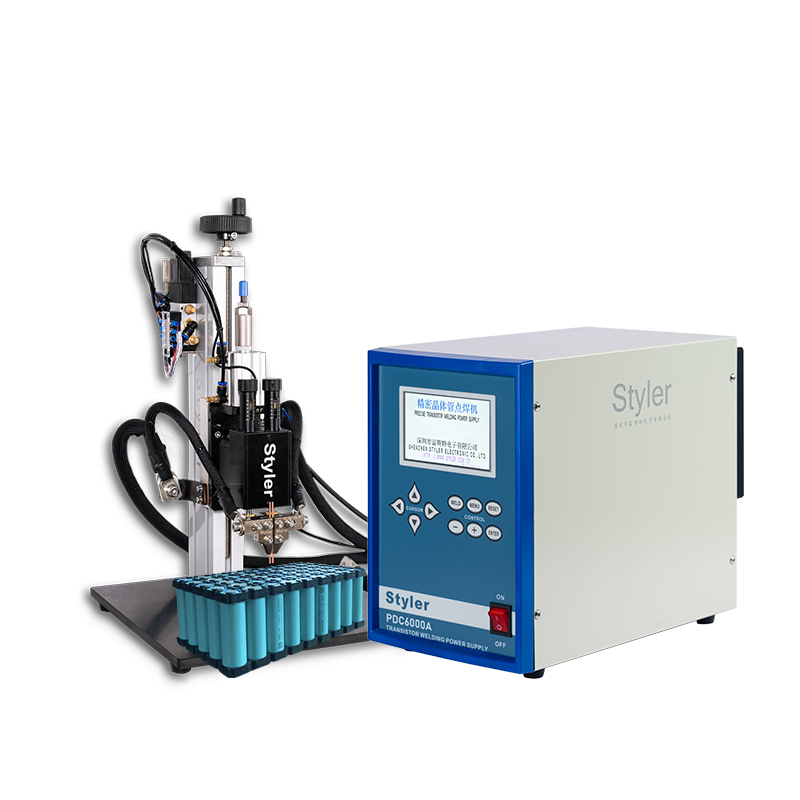


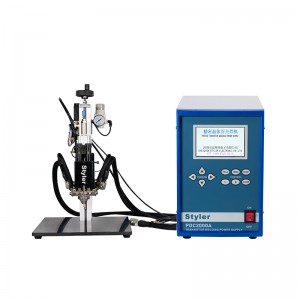
Muchina wePDC6000A weKushongedza Nzvimbo
Zvimiro zveChigadzirwa
Magadzirirwo emagetsi epakutanga (primary constant current), magetsi asingachinji (constant voltage) uye nzira yekudzora yehybrid (hybrid control mode) zvinoshandiswa kuona kuti maitiro ekuwelding asiyana.
LCD skrini hombe, inogona kuratidza welding current, simba uye voltage pakati pema electrodes, pamwe ne contact resistance.
Basa rekuona rakavakirwa mukati: usati watanga kushanda, simba rekuona rinogona kushandiswa kusimbisa kuvapo kwechinhu chebasa uye mamiriro echinhu chebasa.
Sosi yemagetsi nemisoro miviri yekunamira zvinogona kushanda panguva imwe chete.
Maparamita chaiwo ekuwedera anogona kuburitswa kuburikidza neRS-485 serial port.
Inogona kushandura mapoka makumi matatu nemaviri esimba zvisina tsarukano kuburikidza nemaport ekunze.
Masaini akakwana ekupinda nekubuda, anogona kushandiswa pamwe chete nehurongwa hwepamusoro hwe otomatiki. Anogona kugadzirisa nekufonera maparameter ari kure kuburikidza neModbus RTU protocol.
Kushandiswa Kwechigadzirwa
Inogona kusanganisa zvinhu zvakasiyana-siyana zvakakosha, kunyanya zvakakodzera kubatanidza simbi isina ngura, mhangura, aruminiyamu, nickel, titanium, magnesium, molybdenum, tantalum, niobium, sirivha, platinum, zirconium, uranium, beryllium, lead uye alloys dzadzo. Mashandisirwo anosanganisira ma micromotor terminals newaya dze enamelled, zvikamu zve plug-in, mabhatiri, optoelectronics, tambo, makristaro epiezoelectric, zvikamu zvinonzwa uye masensa, ma capacitor nezvimwe zvikamu zvemagetsi, zvishandiso zvekurapa, marudzi ese ezvikamu zvemagetsi zvine coil diki dzinoda kusungirirwa zvakananga newaya dze enamelled, micro welding nezvimwe zviitiko zvine zvinodiwa zvakanyanya zve welding, uye zvimwe zvishandiso zve spot welding hazvigone kusangana nezvinodiwa zve welding process.
Ruzivo rweChigadzirwa
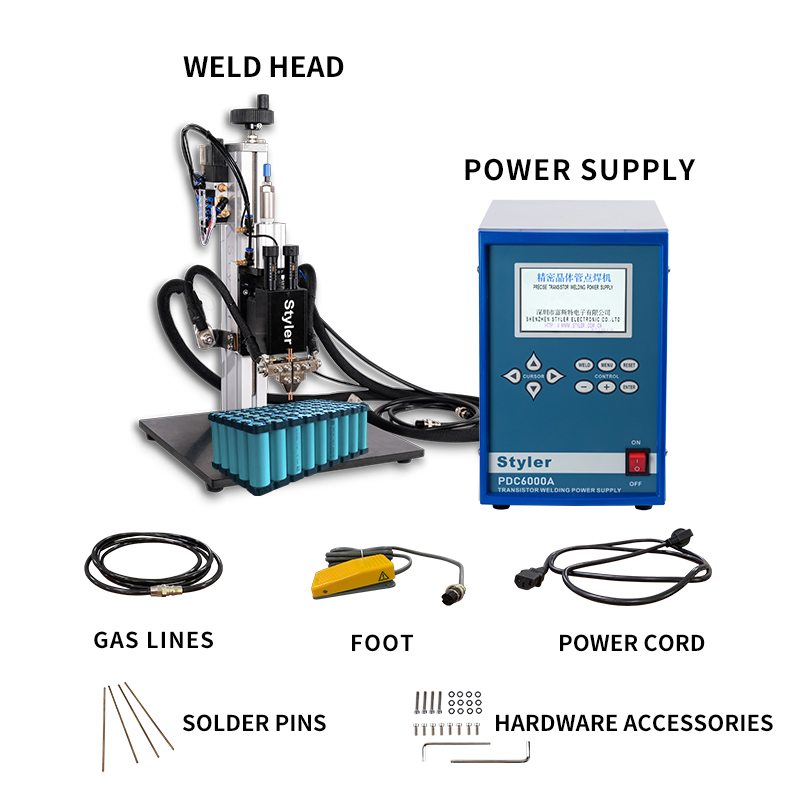
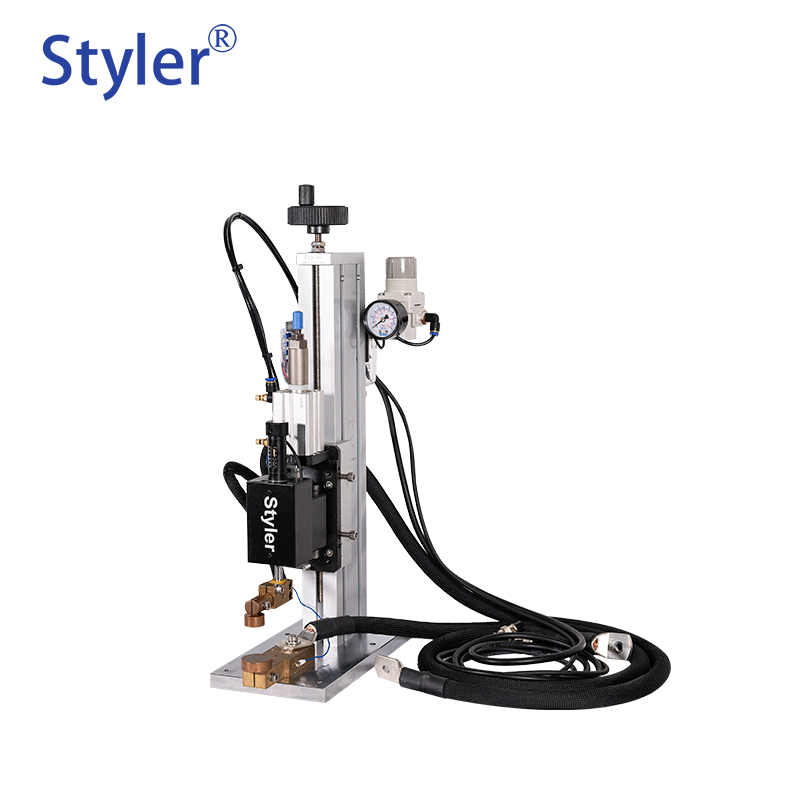
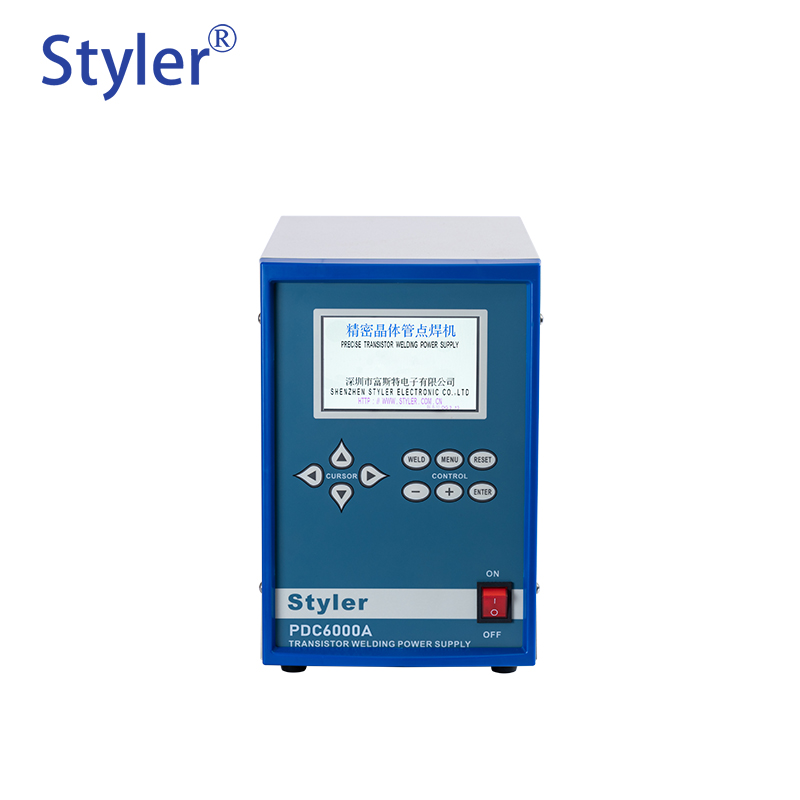
Hunhu hweparameter
| Maparamita emudziyo | |||||
| MUENZANISO | PDC10000A | PDC6000A | PDC4000A | ||
| MAX CURR | 10000A | 6000A | 2000A | ||
| SIMBA RAKAKURA | 800W | 500W | 300W | ||
| DZIMWE NZIRA | STD | STD | STD | ||
| MAX VOTEL | 30V | ||||
| ZVIMWE ZVAKAITWA | chikamu chimwe chete 100~ 120VAC kana chikamu chimwe chete 200~ 240VAC 50/60Hz | ||||
| ZVINOTUNGAMIRIRA | 1 .const , curr;2 .const , volt;3 .const . musanganiswa wecurr nevolt;4 .const simba;5 .const .curr ne musanganiswa wesimba | ||||
| NGUVA | nguva yekubatana nekumanikidzwa: 0000~2999ms nguva yekunamira yekudzivirira isati yaonekwa: 0 .00~ 1 .00ms nguva yekuona chirwere: 2ms (yakagadziriswa) nguva yekukwira: 0 .00~20 .0ms nguva yekupinza simbi isati yaonekwa 1,2: 0 .00~99 .9ms nguva yekunonoka: 0 .00~20 .0ms nguva yekutonhora: 0 .00~9 .99ms nguva yekubata: 000 ~ 999ms | ||||
| ZVIGADZIRWA
| 0.00~9.99KA | 0.00~6.00KA | 0.00~4.00KA | ||
| 0.00~9.99v | |||||
| 0.00~99.9KW | |||||
| 0.00~9.99KA | |||||
| 0.00~9.99V | |||||
| 0.00~99.9KW | |||||
| 00.0~9.99MΩ | |||||
| CURR RG | 205(W)×310(H)×446(D) | 205(W)×310(H)×446(D) | |||
| Vhoti RG | 24KG | 18KG | 16KG | ||
Zvishongedzo zvekusarudza
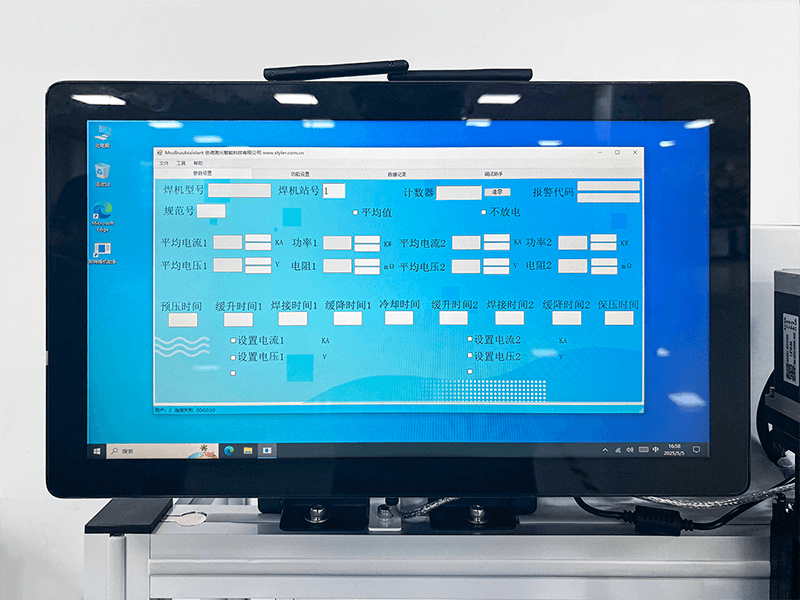
Komputa (kutarisa majoini e solder panguva chaiyo, data rinogona kutumirwa kuburikidza neRS485)
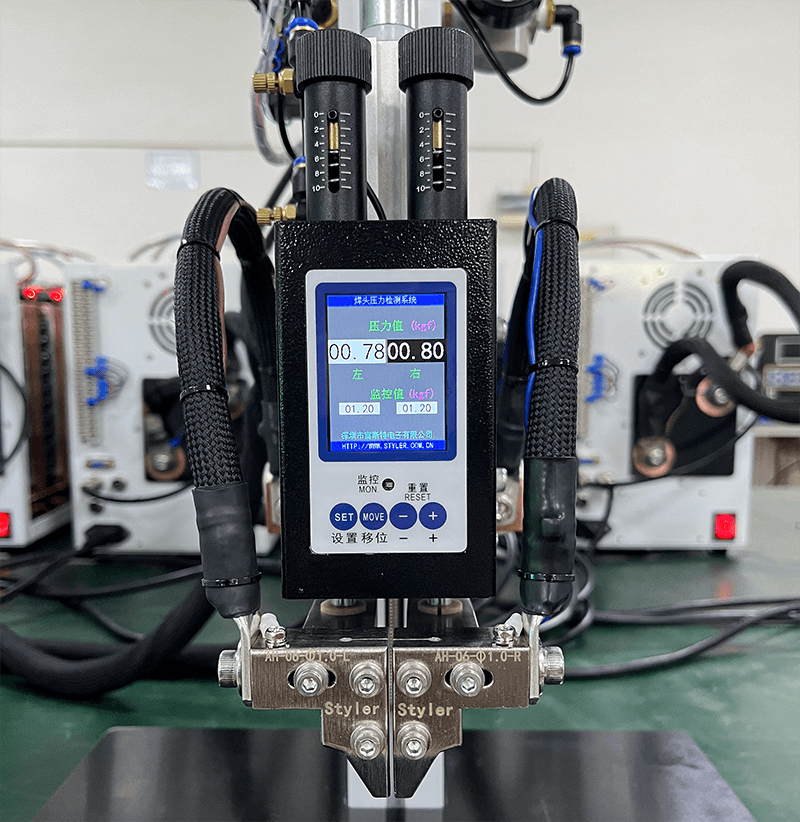
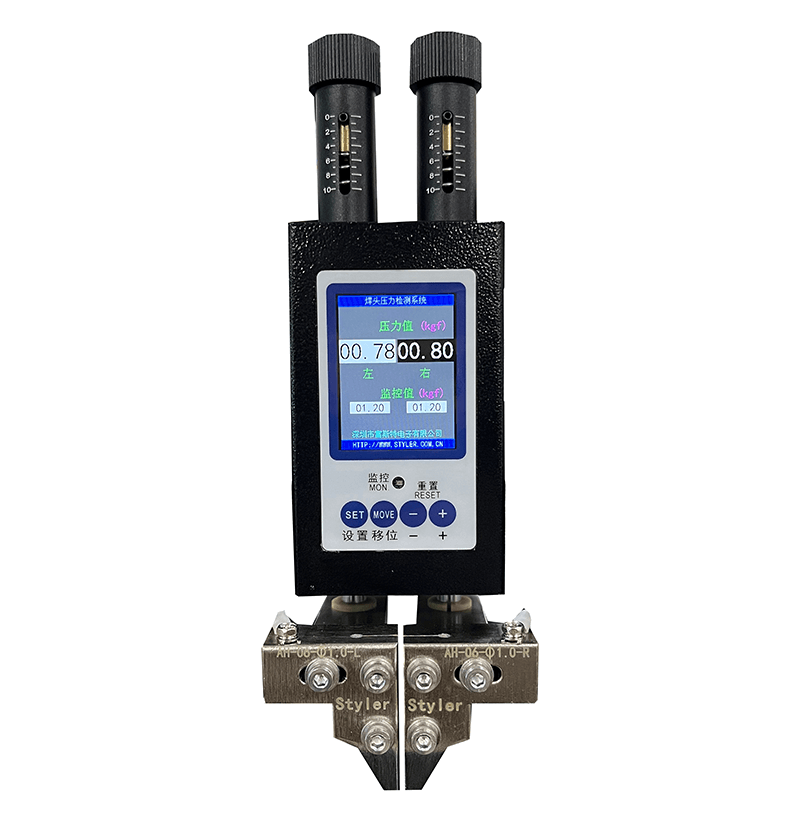
Wedzera sensor yekumanikidza kumusoro we welding (kumanikidzwa kwe clamps kumativi ese kunogona kugadziriswa kuti kuenderane, uye kumanikidzwa panguva ye welding kunogona kutariswa)
Sei uchifanira kusarudza isu?
1. Tave tichitarisa pabasa rekusanganisa machira ekudzivirira kupisa nemazvo kwemakore gumi nemaviri, uye tine mabhokisi akawanda eindasitiri.
2. Tine tekinoroji huru uye kugona kwakasimba kweR & D, uye tinogona kugadzira mabasa akagadzirirwa vatengi vedu zvichienderana nezvinodiwa nevatengi vedu.
3. Tinogona kukupa dhizaini yehunyanzvi hwekuwedera.
4. Zvigadzirwa nemasevhisi edu ane mukurumbira wakanaka.
5. Tinogona kupa zvigadzirwa zvinodhura zvakananga kubva kufekitori.
6. Tine mhando dzakasiyana-siyana dzezvigadzirwa.
7. Tinogona kukupa mazano ehunyanzvi ekutengesa usati watengesa uye mushure mekutengesa mukati memaawa makumi maviri nemana.